

医療機器OEMとは?部品・筐体の板金加工で押さえるべきポイントを解説
「医療機器OEM」と検索すると、医療機器そのものを薬機法対応込みで受託製造する専業メーカーの情報が多く出てきます。一方で、医療機器メーカーからの相談の多くは、医療機器を構成する筐体・フレーム・カバーといった部品・ユニットレベルの製造委託です。本記事では、島田工業が実際に手がけてきた医療機器向け部品のOEM製造について、求められる品質・材質・加工工程と、押さえるべきポイントを解説します。
目次
医療機器OEMとは?
OEM(Original Equipment Manufacturer)とは、委託元のブランドで製品を製造することです。医療機器業界における「医療機器OEM」という言葉は、実は2つの異なるレイヤーを指して使われています。
ひとつは、医療機器そのものを完成品として受託製造するレイヤーです。この場合、受託側にも医療機器製造業の登録や品質マネジメント体制が求められます。もうひとつは、医療機器を構成する筐体・フレーム・カバーなどの部品・ユニットを受託製造するレイヤーです。
島田工業が対応しているのは後者、すなわち医療機器メーカー様の仕様・図面にもとづいて、精密板金加工による部品・筐体を製造するOEMです。医療機器という最終製品の設計・認証・販売は委託元の医療機器メーカー様が担い、島田工業はその構成部品の製造パートナーという位置づけになります。
OEM製造全般の仕組みや依頼先選定の考え方は、以下の記事でも解説しています。
>>OEM製造とは?仕組み・メリットと依頼先の選び方を徹底解説 →
医療機器の部品・筐体に求められる要件
医療機器に組み込まれる部品・筐体は、一般的な産業機器の部品と比べていくつかの点で要求水準が異なります。
- 外観の清潔感:医療現場に置かれる機器であるため、溶接痕やバリの残らない仕上げが求められます。
- 衛生面・洗浄性:表面に汚れが溜まりにくい形状や、電解研磨・バフ研磨による鏡面仕上げが指定されるケースがあります。
- 寸法精度:他の部品との組付けを前提とするため、曲げ寸法公差を厳密に守る必要があります。
- 気密性・電磁シールド性:装置の種類によっては、筐体内部への異物混入や電磁ノイズの遮断が求められます。
弊社では、これらの要求を満たすため、TIG溶接・YAG溶接・スポット溶接を製品の用途に応じて使い分け、必要に応じてエアリーク試験までを自社で行っています。
>>【必見】医療機器向け板金加工で外せないポイントとは? →
医療機器向け部品OEMで使われる主な材質
医療機器向けの精密板金加工では、耐食性・衛生面を重視してステンレス材が選ばれることが多い一方、コストや加工性の観点から一般鋼材が使われる部位もあります。
| 材質 | 特徴 | 主な用途 |
|---|---|---|
| SUS304 / SUS316 | 耐食性・耐熱性が高く、無塗装での使用が可能なケースも多い | 装置外装、洗浄・清掃頻度の高い部位 |
| SUS430 | SUS304よりコストを抑えられるフェライト系ステンレス | 装置内部の構造部品 |
| SPHC・各種圧延鋼板 | 加工性が高くコストを抑えられる。塗装等の表面処理が前提 | 外付けアタッチメント、パネルカバー等 |
| アルミ(A5052ほか) | 軽量で、レーザー加工による穴あけ・曲げ加工に対応 | 可搬型機器の筐体、カメラ格納部等 |
弊社にご相談いただく際は「とりあえずステンレスで」というご要望も多いのですが、洗浄頻度・コスト・重量条件によって最適な材質は変わります。用途をお伺いした上で、材質選定からご提案することも可能です。
医療機器向け部品OEMの主な加工工程
医療機器向けの筐体・フレーム製作では、通常の板金加工に加えて、いくつかの工程で特に注意が必要になります。
連続曲げによる複雑形状の成形
医療機器の筐体・カバーは、限られたスペースに部品を収めるため、1枚の板金から10回を超える連続曲げで形状を作り込むケースが少なくありません。弊社では22回の連続曲げによる医療機器向けタッチパネルカバー、14回の連続曲げによる医療用機器フレームの製作実績があります。曲げ回数が多いほど角度誤差が積み重なるため、材料ロットごとの硬さのばらつきを事前に分類して角度だしを行うなど、工程設計での精度管理が重要になります。
>>精密板金の連続曲げとは?曲げ順序から工程設計まで徹底解説 →
溶接方法の使い分け
医療機器向け板金の組立では、スポット溶接・アーク溶接・TIG溶接・YAG溶接を製品の要求仕様に応じて選択します。一般的な組立部品にはスポット溶接を用いますが、厚み3.2mmを超えると強度面で対応が難しくなるケースがあり、亜鉛メッキ鋼板では2.3mm以上で通電部の表面を削るなどの対処が必要になることもあります。気密性を保ちたい部品ではアーク・TIG・YAG溶接を使い分け、外観重視の部位ではYAG溶接による熱歪みの抑制を行っています。
表面仕上げ
外観部品かつ医療機器用途であることから、衛生面・メンテナンス性への配慮として溶接痕を消す仕上げが求められる場合があります。弊社では、サンダーによる仕上げ処理の後、さらにダブルアクションサンダーによる仕上げを重ねるといった対応を行っています。
配線組立への対応
筐体の板金加工だけでなく、ビス止め・配線組立までを含めて依頼されるケースもあります。板金と組立を別会社に分けて発注すると、横持ちによるリードタイムの増加や品質管理の分散が起こりやすくなりますが、弊社では1社でワンストップ対応することで、これを防いでいます。
島田工業の医療機器向け部品OEM実績
島田工業が実際に手がけた、医療機器向け部品・筐体のOEM製造事例を紹介します。
医療機器用 精密板金フレーム
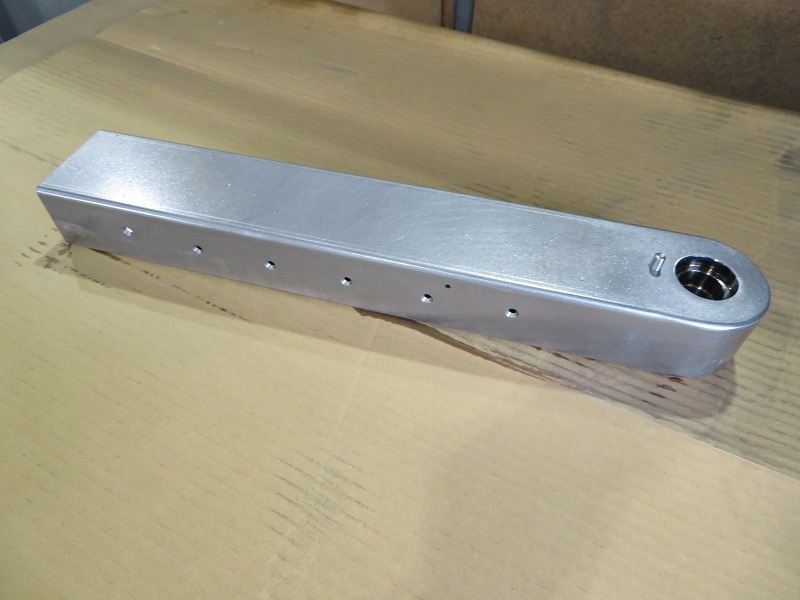
医療機器の外付け用アタッチメント部品として使用される精密板金フレームです。材質はSPHC、板厚2.3mmで、全6点の部品で構成されています。うち2点は切削部品で、協力会社と連携して加工しています。一番手間のかかる工程は丸みを帯びた部分の曲げと溶接で、FR曲げで半円形状を作り、TIG溶接でズレのないよう他の部品と接合します。外観部品かつ医療機器用途であることから、溶接痕を消すためサンダー仕上げを2段階で行っています。
レントゲンカメラ用アルミ筐体
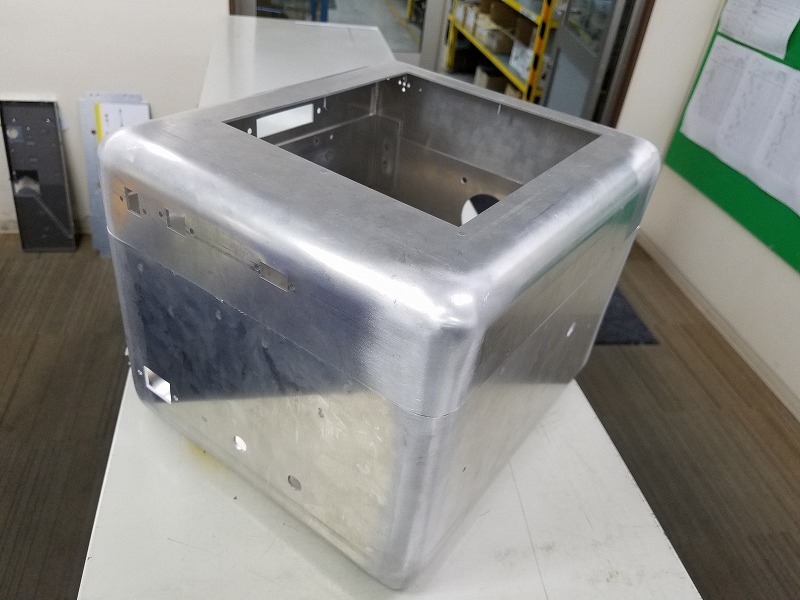
レントゲンカメラを格納するためのアルミ製筐体です。材質はアルミ板厚2.0mmで、ファイバーレーザー複合機による穴あけ加工、曲げ加工、プレス加工、カシメ加工、溶接仕上げを行っています。筐体の頂点部にはRをつける部分とつけない部分が混在しており、Rをつける部分は曲げ加工の後に溶接で仕上げています。
医療機器向けタッチパネルカバー(22回曲げ)
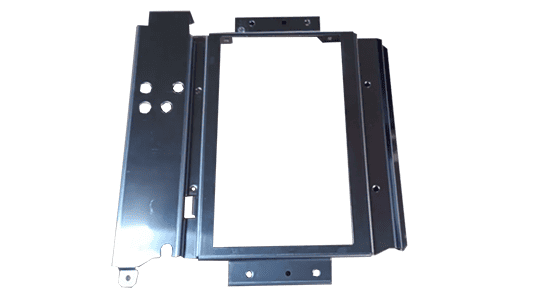
医療機器の操作パネル外装として使用されるカバーで、1枚のブランクから22回の連続曲げで成形しています。材質はSECC、板厚1.0mmです。曲げ回数が多いほど角度誤差が積み重なるため、材料ロットごとに角度を計測して3パターンに分類し、パターンごとに角度だしを行うことで、公差±0.3mm以内に収めています。
保冷装置用 電装ボックス(板金加工品)
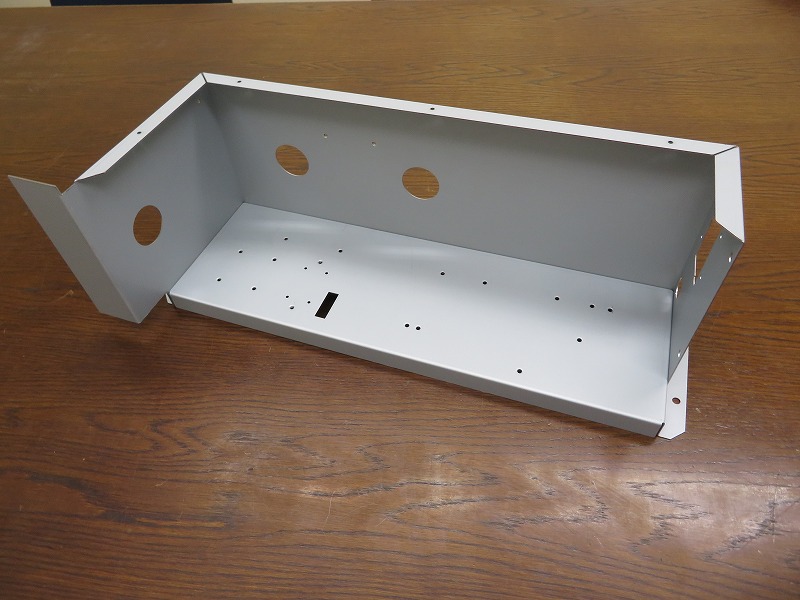
医療用保冷装置向けの電装部ボックスです。塗装工程を前提としたSECC-JT材(板厚1.0mm)を使用し、内部に機械を組み込むため2点の部品にタレットパンチプレスで抜き加工と同時に20箇所前後のバーリング加工を施しています。逆曲げに注意しながら底部を4回・箱部を6回曲げ、治具でズレを防ぎながらスポット溶接11点で組み上げています。
安全キャビネット用 医療精密板金ASSY
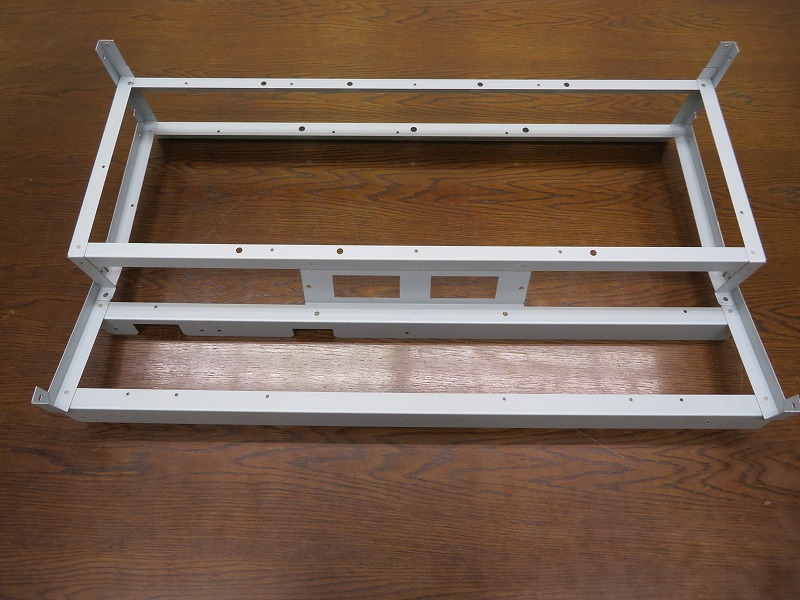
バイオ関連の実験に使用される安全キャビネット用のASSY部品です。材質はSECC(板厚1.2mm)、全9点の部品で構成され、抜き工程は全てタレットパンチプレスで行っています。組立はスポット溶接(計24点)を3つの工程に分けて実施しており、まず大枠と3つの横部分をスタンドスポット機で溶接して対角を出し、次にテーブルスポット機で形を形成、最後にテーブルスポットでは溶接できない部分をスタンドスポット機で仕上げています。
医療・バイオ機器用 底部ASSY
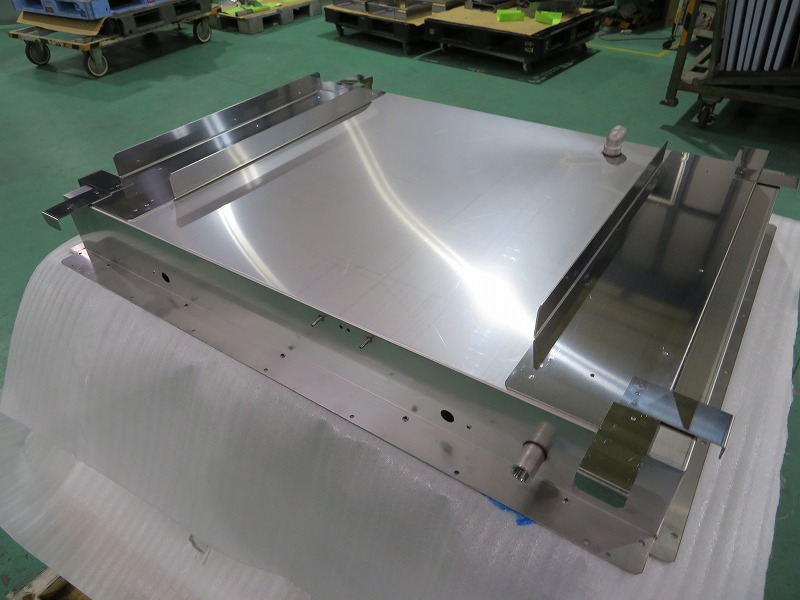
医療・バイオ機器に使用される底板部のASSYです。脚部は板厚1.0mmと2.0mmのSUS430、箱部は板厚1.0mmのSUS304と、部位ごとに材質を使い分けています。耐食性に優れるが高コストなSUS304はドレンを受ける箱部に、比較的耐食性が不要な脚部にはSUS430を適用することで、コストと機能のバランスを取っています。脚部はファイバーレーザー、箱部はタレットパンチで抜き加工後、脚部を箱部にスポット溶接(14箇所)、スタッド溶接(2箇所)、Tig溶接でソケット3点を接合し、箱部の4角は水漏れを起こさないよう慎重に溶接。仕上げに焼け取りを行い、カラーチェックで水漏れの有無を検査しています。
島田工業が医療機器向け部品OEMで選ばれる理由
設計〜組立〜検査までの一貫対応
板金加工、溶接、表面処理、電気配線・配管組付け、そしてエアリーク試験・通電試験までを自社工場内で完結できることが、島田工業の特徴です。工程を複数社に分割発注する体制では、設計変更のたびに調整コストが発生し、不良が出た際の原因追及も複雑になります。弊社が一貫して受け持つことで、こうした工程間の責任の分散を防いでいます。
溶接方法の使い分けによる気密性・外観品質の確保
TIG溶接・YAG溶接・スポット溶接を製品ごとに使い分け、特にステンレス筐体の熱歪みが問題になる部位ではYAG溶接を採用しています。溶接後の歪み修正工程を減らすことで、外観品質と製作工数の両立を図っています。
連続曲げ・複雑形状への対応力
医療機器の筐体は限られたスペースに機能を詰め込む必要があり、複雑な連続曲げ形状になりがちです。特級工場板金技能士をはじめとする熟練技術者と、24時間無人稼働が可能なロボットベンダーを組み合わせ、22回を超える連続曲げにも対応した実績があります。
>>精密板金加工とは?一般板金との違い・工程・材質から発注先選定まで徹底解説 →
医療機器部品のOEM製造なら、島田工業にお任せください
島田工業は、群馬県伊勢崎市で精密板金加工から電気配線組付け・各種試験までを一貫対応する受託加工メーカーです。医療機器向けの筐体・フレーム・カバーをはじめ、様々な部品のOEM製造を行っています。あくまで医療機器を構成する部品・ユニットの製造が対応範囲であり、医療機器そのものの製造販売は行っておりません。その前提のもと、「この形状は加工できるか」「材質は何が適しているか」といったご相談からお受けしています。
📞 0270-32-3516(平日:9:00〜17:00 )
>>OEM製造とは?仕組み・メリットと依頼先の選び方を徹底解説 →
>>金属加工をOEMで委託するには?対応工程と鉄・ステンレス・アルミの素材別ポイント →
よくあるご質問
Q. 医療機器そのものの製造・販売の委託はできますか?
A. 弊社が対応しているのは、医療機器を構成する筐体・フレーム・カバーなどの部品・ユニットの製造です。医療機器そのものの設計・製造販売(完成品としての薬機法対応を含む)は行っておりません。部品レベルでのご相談からお気軽にお問い合わせください。
Q. ステンレス以外の材質にも対応できますか?
A. 対応可能です。SUS304・SUS316・SUS430などのステンレスのほか、SPHCをはじめとする各種圧延鋼板、アルミにも実績があります。用途・コスト条件に応じた材質選定のご相談も承っています。
Q. 小ロットの試作から相談できますか?
A. はい、試作段階の少量からご相談いただけます。図面がない段階でも、仕様・用途をお伝えいただければ対応可否をご案内します。