

金属加工をOEMで委託するには?対応工程と鉄・ステンレス・アルミの素材別ポイント
「金属加工を委託したいが、板金だけでなく溶接や組立までまとめて任せられる会社を探している」——島田工業にはこうしたご相談が多く寄せられます。本記事では、金属加工をOEMで委託する際の流れと、委託先が対応する主な工程、鉄・ステンレス・アルミの素材別の加工ポイントを、島田工業の実例を交えて解説します。
目次
金属加工のOEMで任せられる範囲
OEM(Original Equipment Manufacturer)とは、委託元のブランドで製品を製造すること、またはその受託製造を行う企業を指します。金属加工をOEMで委託する場合、板金部品の製作だけを任せるケースもあれば、切断・曲げ・溶接・表面処理・組立・検査までを含めた製品全体を任せるケースもあります。
島田工業では、板金部品単体の製作から、溶接・組立・電気配線までを含めた装置単位の受託製造まで、ご依頼内容に応じて対応しています。工程を1社に集約するメリットは、窓口の一本化による管理コストの削減と、工程間の情報伝達ロスの解消です。
OEM製造全般の仕組みや依頼先選定の考え方は、以下の記事でも解説しています。
>>OEM製造とは?仕組み・メリットと依頼先の選び方を徹底解説 →
金属加工をOEMで委託する流れ
島田工業で装置・機器一式をOEMで受託する場合の流れは、次のとおりです。
- ヒアリング・ディスカッション:用途・仕様・課題をお伺いします。
- 設計・製図:CADデータを作成します。図面がない場合も、3DCADによる設計から対応します。
- 部材調達・部品製造:購入部品を選定し、部材を調達します。
- 試作:プロトタイプを製作し、改善点を洗い出して調整します。
- 板金加工・溶接組立:自社工場で加工・組立を行います。
- 電気配線・組立:配線・組付けを行います。
- 性能試験:試験で性能を確認し、必要に応じて改良します。
- 梱包・出荷:検査を終えた製品を梱包し、出荷します。
板金部品のみのご依頼の場合は、設計確認の後、抜き加工 → 曲げ加工 → 溶接 → 表面処理 → 組立 → 検査 → 納品の順で進めます。
また、量産を見据えて、設計の段階から生産効率・コスト・メンテナンス性を考慮した改善提案(VE提案)も行っています。
委託前に知っておきたい対応条件
ご相談の前に、島田工業の主な対応条件をまとめました。
- 図面がない段階でも相談可能:「現物はあるが設計図がない」「詳細図面がまだできていない」といった段階でも、3DCADで設計を行い、試作から量産まで立ち上げられます。
- 支給品を使った組立に対応:お客様から支給いただいた部品・モジュールを組み込むOEM組立の実績があります。例として、バッテリーパック・インバーターモジュール・筐体パーツを支給いただいたポータブル電源の組立や、支給部品へのモーター組付けなどがあります。
- ロットと生産能力:ロボットベンダーは1ロット10個程度からを目安に稼働しており、多品種少量生産に対応しています。量産時は月産1,000台を超える規模まで対応しています。
- 対応が難しい条件:量産立ち上げまでの期間が極端に短い案件や、スポット溶接による異種金属の接合など、条件によってはお受けできない場合があります。まずは仕様と希望納期をお知らせください。
金属加工OEMで対応する主な工程
金属加工と一口に言っても、その中身は複数の工程に分かれます。島田工業が対応する主な工程は以下のとおりです。
抜き加工(レーザー加工・NCTパンチ)
金属板から製品形状を切り出す工程です。自由な輪郭形状に強いファイバーレーザー加工と、丸穴・角穴など繰り返し形状に高速対応できるNCT(ターレットパンチプレス)を、形状に応じて使い分けます。弊社ではファイバーレーザー複合機を導入し、切断面品質と加工速度の両立を図っています。
曲げ加工(ベンダー加工)
金属板を所定の角度・寸法に折り曲げる工程です。最新型のロボットベンダーにより、最小ロット10個程度から24時間体制での無人稼働が可能で、多品種中量生産でも安定した寸法精度を維持しています。深い曲げや連続曲げなど、機械だけでは対応しきれない形状は、熟練作業者の工夫で対応しています。
溶接・ロウ付け
TIG溶接・YAG溶接・スポット溶接に加え、協働ロボットによるファイバーレーザー自動溶接も導入しています。配管のロウ付けは、銅同士だけでなく銅とSUS、銅と真鍮といった異種材の組み合わせにも対応しており(キャピラリーチューブから最大25Aまで)、社内認定を取得した作業者が担当しています。
表面処理・塗装
塗装は自社の塗装ブース・乾燥炉で、ステンレス溶接後の焼け取りは自社の電解研磨機で行っています。アルマイト処理やメッキなどは協力会社と連携して対応し、組立までまとめてお受けしています。
組立・電気配線・配管接続
板金部品の製作後、モーター取付のような比較的簡易な組立から、各種盤関連の電気配線まで対応します。ボルトの締め具合には閾値を設定したトルク管理を行い、端子加工は社外講習を受講した作業者のみが担当する運用としています。
検査・試験
水張り試験・エアリーク試験・ヘリウムリーク試験・通電試験(絶縁抵抗・耐圧試験)・エージング試験を自社設備で実施し、結果を確認した上で納品しています。エージング試験は48時間以上を基本とし、製品によっては100時間の試験も行っています。
>>精密板金加工とは?一般板金との違い・工程・材質から発注先選定まで徹底解説 →
素材別の加工ポイント(鉄・ステンレス・アルミ)
金属加工OEMでは、鉄・ステンレス・アルミを中心に、銅・真鍮なども使用されます。素材によってコスト・重量・溶接性・表面処理の相性が異なるため、用途に合わせた選定が必要です。
| 素材 | メリット | 注意点 |
|---|---|---|
| 鉄(SPCC・SS400) | 価格が安く、溶接性・成形性が高い | 錆びやすいため表面処理が必須 |
| ステンレス(SUS304・SUS316) | 耐食性・耐熱性が高く、無塗装での使用も可能 | スプリングバックが大きく、溶接熱歪みが出やすい |
| アルミ(A5052・A6061) | 軽量(鉄の約1/3)、アルマイト処理で耐食性を付与可能 | 溶接が難しい(酸化皮膜・溶落ちに注意) |
| 銅・真鍮 | 電気抵抗が低く通電部品に適する | 板金加工での使用頻度は比較的少なめ |
ここからは、島田工業での実際の対応例をもとに、素材ごとの加工ポイントを紹介します。
鉄(SPCC・SECCなど)
鉄は価格が安く加工性に優れる一方、錆びやすいため表面処理が前提になります。島田工業では、次のような工夫で品質を安定させています。
- 曲げ加工時に金型とナットが干渉する形状では、ナット下の板にスリットを入れて、干渉とひずみを回避しています。
- 曲げ後の溶接箇所が多い部品(SPCC t1.2)では、先に仮溶接をしてから曲げ、最後に本溶接を行うことで品質を安定させています。
- メッキ付きナットの接合では、スパッタの発生を抑えるため、協働ロボットによるファイバーレーザー溶接を採用しています。
- SECCを使った医療関係パネルでは、防錆のためのジンク処理を施した事例があります。
ステンレス(SUS304・SUS430など)
ステンレスは耐食性に優れる一方、スプリングバックが大きく、溶接時の熱歪みや焼けが出やすい素材です。
- 曲げ:材料ロットごとの硬さのばらつきに対応するため、最初の1曲げを同じ加圧で加工し、角度の違いで3パターン程度に分類してから角度だしを行っています(22回曲げの事例)。
- 溶接:気密性が求められる部位では、熱歪みを抑えるYAG溶接を採用しています。スポット溶接では、大電流を極短時間で流す高速溶接により焼けの発生を抑え、焼け取り工程を省いています(大型製品を除く)。
- 溶接以外の選択肢:歪みや焼け取りを避けたい薄板(SUS304 t1.2など)では、溶接の代わりにカシメ(圧入)でネジを立てる方法も選んでいます。
- 仕上げ:溶接後の焼け取りは自社の電解研磨機で行い、傷防止のため保護シートを貼ったまま加工・納品しています。
- 番手の使い分け:SUS304とSUS430を部位ごとに使い分け、耐食性とコストを両立した事例もあります。
アルミ(A5052など)
アルミは軽量で、アルマイト処理によって耐食性を高められる一方、溶接の難易度が高い素材です。
- 材料選定:特殊な番手(A1000番台)が指定されていた案件で、A5052への変更をVE提案し、コストダウンにつなげた事例があります。
- 表面処理:協力会社と連携し、アルマイト処理を施したアルミ製品を製作しています。
- 筐体製作:レントゲンカメラ用アルミ筐体(板厚2.0mm)では、穴あけ・曲げ・プレス・カシメ・溶接仕上げまでを一貫して行っています。
島田工業の金属加工OEM実績
島田工業が実際に手がけた、金属加工OEMの製品事例を紹介します。
クライオポンプ用コンプレッサー OEM製造
半導体や医薬の製造装置における冷却を目的とした、クライオポンプ用コンプレッサーユニットのOEM受託生産事例です。配管(銅)・SUS・鉄を組み合わせた100kgを超える大型製品で、社内でリーク検査を実施しているほか、配管ロウ付けは溶け込みの深さとフィレット形成を徹底管理し、長年使用してもリークしない配管構造を実現しています。組立・銅配管のロウ付け・電気配線接続に加え、乾燥炉での不純物除去やエージング・機能/性能検査までを一貫して行っています。
集合電磁弁ユニット用カバー材
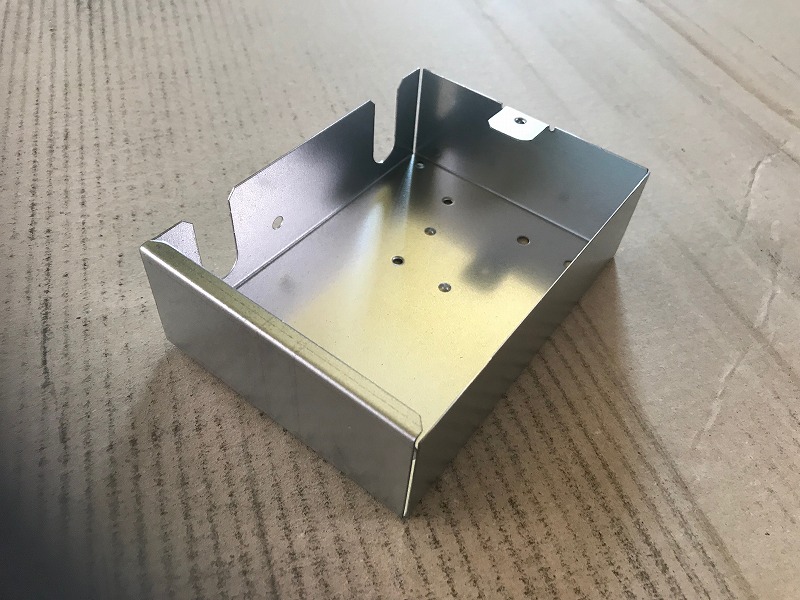
ホテルなど空調が集中する施設で、空調を各部屋に振り分け個別に温調するための集合電磁弁ユニットに使用されるカバー材です。材質はSGCCで、タレットパンチプレスによる穴あけ加工と曲げ加工を、最新のロボットベンダーで行っています。ロボットベンダーによる加工のため、最小ロット10個程度から24時間無人での加工・製作体制を実現しています。
シートメタル洗浄機 OEM製造
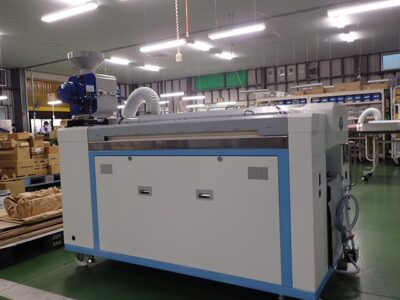
板金加工の油・粉塵・指紋を取り除く洗浄機で、精密板金加工から溶接・組立・塗装、配線組立、配管組立、コーキング処理、数日間にわたるエイジングまでをワンストップで行っています。配管組立では、支給いただいた1インチのSUS配管をシールテープで締付ける際、巻き数・角度・距離の基準を設けて漏れを防止しています。
レントゲンカメラ用アルミ筐体
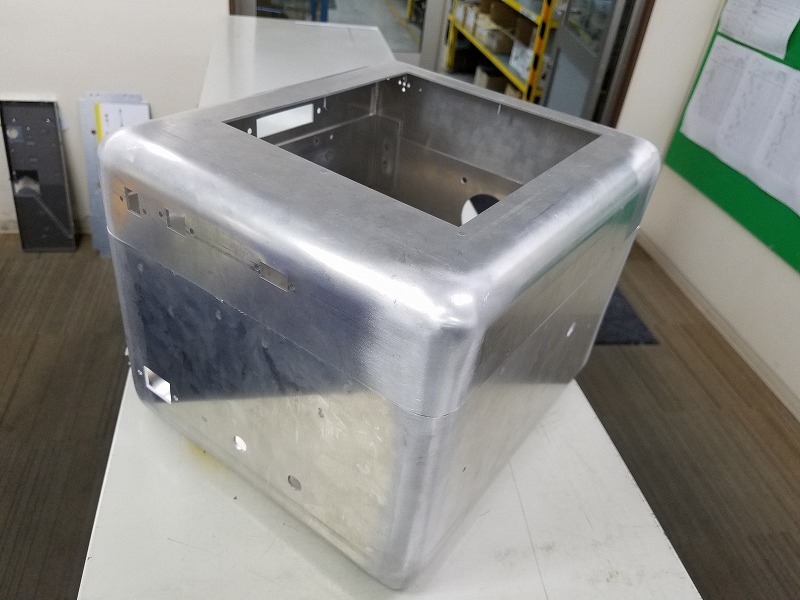
アルミ材(板厚2.0mm)を使用した筐体で、ファイバーレーザーによる穴あけ加工、曲げ加工、プレス加工、カシメ加工、溶接仕上げを行っています。頂点部にRをつける部分とつけない部分が混在する形状で、複数の金属加工工程を組み合わせて仕上げています。
島田工業が金属加工OEMで選ばれる理由
切断〜組立〜検査まで一社完結
抜き加工から曲げ、溶接、表面処理、電気配線組付け、各種検査までを群馬県伊勢崎市の自社工場内で行っています。工程ごとに外注先が分かれる体制と比べ、設計変更への対応や品質の責任所在が明確になります。
素材ごとの加工ノウハウ
鉄・ステンレス・アルミそれぞれで異なる曲げ・溶接の特性を踏まえ、素材ごとに加工方法や溶接方法を使い分けています。
小ロットから量産まで同一工場で対応
1ロット10個程度からの多品種少量生産から、月産1,000台を超える量産まで、同一の工場・工程で対応しています。試作と量産で発注先が変わることによる仕様解釈の差異が生じないメリットがあります。
金属加工OEMのことなら、島田工業にお任せください
島田工業は、群馬県伊勢崎市に板金工場・組立工場を持ち、金属加工のOEMを受託する製造メーカーです。鉄・ステンレス・アルミなど素材を問わず、切断・曲げ・溶接・表面処理・組立・検査までを一貫して対応しています。「板金部品だけ作ってほしい」から「装置一式を組立まで任せたい」まで、幅広い工程範囲のご相談を承ります。
📞 0270-32-3516(平日:9:00〜17:00 )
>>OEM製造とは?仕組み・メリットと依頼先の選び方を徹底解説 →
>>医療機器OEMとは?部品・筐体の板金加工で押さえるべきポイントを解説 →
よくあるご質問
Q. 板金部品の製作だけの依頼も可能ですか?
A. 可能です。板金部品単体の製作から、溶接・組立・電気配線までを含めた装置単位の受託製造まで、ご依頼内容に応じて対応しています。
Q. 異なる金属同士の接合(異種金属溶接・ロウ付け)は対応できますか?
A. 配管のロウ付けは、銅とSUS、銅と真鍮といった異種材の組み合わせに対応しています(キャピラリーチューブから最大25Aまで)。一方で、スポット溶接による異種金属の接合など、技術的に対応が難しいケースもありますので、まずは図面や仕様をお送りいただき、可否をご確認ください。
Q. 最小ロット数はいくつから対応できますか?
A. ロボットベンダーによる加工は、1ロット10個程度からを目安にしています。試作段階の少量についてもご相談ください。量産時は月産1,000台を超える規模まで、同一工場・同一工程で対応しています。